
Один кадр вместо четырёх движений
Постоянный цикл одним кадром выполняет подвод на ускоренном ходу, рабочий проход по прямой или резьбе и возврат в начальную точку. В системе три таких цикла: G90 — продольное точение, G92 — нарезание резьбы (см. статью о резьбе), G94 — торцевое точение.
G90: продольное точение
Формат для цилиндра: G90 X(U) Z(W) F; для конуса: G90 X(U) Z(W) R F. G90 модальный.
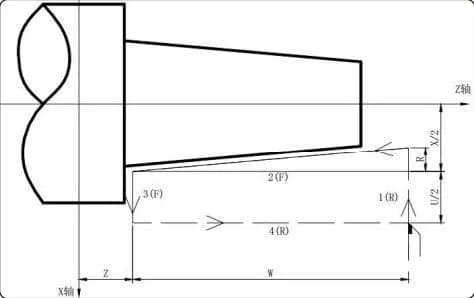
- X, Z — абсолютные координаты конечной точки резания; U, W — приращения относительно начальной точки.
- R — разность координат X начала и конца резания на радиус, со знаком. Если знаки R и U разные, должно выполняться |R| ≤ |U/2|. R = 0 или без R — цилиндр.
- 01Ось X ускоренно идёт из начальной точки в точку начала резания.
- 02Рабочий проход в конечную точку резания.
- 03Отвод по X на рабочей подаче до координаты X начальной точки.
- 04Ускоренный возврат по Z в начальную точку.
G94: торцевое точение
Формат: G94 X(U) Z(W) F; для конического торца G94 X(U) Z(W) R F. Здесь R — разность координат Z начала и конца резания со знаком. Если знаки R и U разные, должно выполняться |R| ≤ |W|. G94 тоже модальный.
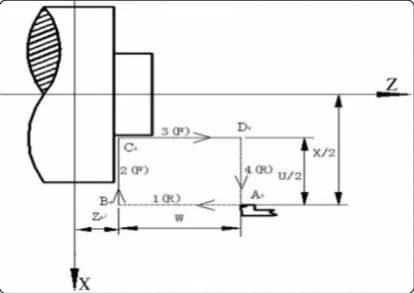
- 01Ось Z ускоренно идёт в точку начала резания.
- 02Рабочий проход в конечную точку резания.
- 03Отвод по Z на рабочей подаче до координаты Z начальной точки.
- 04Ускоренный возврат по X в начальную точку.
Как это выглядит в программе
Конус G90 (заготовка Ø125 × 110): после первого кадра с F150 следующие проходы задаются только новыми значениями, остальное сохраняется: G90 X120 Z-44 R-7.5 F150; Z-56 R-15; Z-68 R-22.5; Z-80 R-30; Конус за четыре прохода. Цилиндр Ø120 в том же примере снимается за шесть проходов по 10 мм.
Конический торец G94 (заготовка Ø125 × 112): G94 X108 Z-30 R-10; X96 R-20; X84 R-30; X72 R-40; X60 R-50; Каждый проход меняет только X и R.
Что запоминает цикл
- Значения X/U, Z/W, R сохраняются, пока их не переопределит новый цикл. Их сбрасывают немодальные G-коды группы 00 (кроме G04), а также G00, G01, G02, G03, G32.
- В покадровом режиме G90 и G94 останавливаются после выполнения всего цикла.
- В G90 и G94 коррекция на радиус вершины выполняется: при позиционировании в начальную точку цикла прежняя коррекция снимается, перед резанием восстанавливается, при возврате снимается и с ближайшего кадра G00/G01 после цикла включается автоматически (подробности — в статье о коррекции радиуса).
Много материала по чистовому контуру? Берите многократные циклы G71, G72, G73. Полное руководство — в разделе «Техническая документация». Модели: TC25, TC36, TC46.

SZGH
TC25
Компактный токарный автомат продольного точения, пруток до Ø25 мм.
от 1 269 995 ₽

SZGH
TC36
Компактный токарный автомат с подачей заготовки до Ø35 мм через пруток. Опционально можно поставить гидравлический патрон для обработки более крупных заготовок.
от 1 390 000 ₽

SZGH
TC46
Старший в линейке токарных автоматов с наклонной станиной: пруток до Ø45 мм, опция приводной Y-головы.
от 1 715 000 ₽
Частые вопросы
Как в G90 задать конус?+–
Добавить адрес R — разность координат X начала и конца резания на радиус, со знаком. Если знаки R и U разные, должно выполняться |R| ≤ |U/2|. Без R или при R = 0 получается цилиндр.
Модальны ли G90 и G94?+–
Да, оба кода модальные: значения X/U, Z/W, R сохраняются, пока их не переопределит новый цикл, поэтому следующие проходы можно писать, меняя только X.
Что сбрасывает значения цикла G90 или G94?+–
Немодальные G-коды группы 00 (кроме G04), а также G00, G01, G02, G03 и G32.
Работает ли коррекция на радиус вершины в G90 и G94?+–
Да, в этих циклах коррекция выполняется, в отличие от G71...G76, где она временно снимается.