
Длина инструмента: G43, G44, G49
Формат способа А: G43 Z_ H_ (коррекция в плюс) и G44 Z_ H_ (в минус). В способе B задаётся плоскость: G17 G43/G44 Z_ H_, G18 … Y_ H_, G19 … X_ H_. Способ выбирает битовый параметр No: 3#4. Отмена — G49 или H00.
Конечная точка по оси смещается на величину коррекции. В корректор заносят разницу между длиной инструмента, принятой при программировании (обычно первого), и длиной фактического инструмента. G43 прибавляет коррекцию H к запрограммированной координате, G44 вычитает; это верно и для абсолютных координат, и для приращений. Оба кода модальные.
- Номер H — от H00 до H256; значение −999,9999…+999,9999 мм. H00 всегда равен 0 и не настраивается.
- При смене номера новая коррекция заменяет старую, а не складывается с ней. Пример руководства: H01 = 20, H02 = 30; G90 G43 Z100 H01 — Z идёт в 120, затем G90 G43 Z100 H02 — Z идёт в 130.
- В способе B код G49 отменяет коррекцию по всем осям, H00 — только по оси, перпендикулярной выбранной плоскости.
- Включая и отменяя коррекцию, задавайте в кадре перемещение по Z; иначе коррекция вводится и снимается в текущей точке. Перед G49 убедитесь, что Z на безопасной высоте.
G53 снимает вектор коррекции при приходе в заданную точку, G28 и G30 — при приходе в референтную точку; на экране модальный код при этом не меняется на G49, а вектор восстанавливается в следующем кадре.
Радиус фрезы: G40, G41, G42
G41 D_ X_ Y_ — коррекция слева, G42 D_ X_ Y_ — справа (если смотреть по направлению движения), G40 X_ Y_ — отмена. Номер D — от D00 до D256, значение −999,9999…+999,9999 мм, D00 всегда равен 0. Значение вводится на странице коррекций. Программист пишет программу по контуру детали, а система сама строит траекторию центра фрезы.
- Коррекция рассчитывается в плоскости G17, G18 или G19. Менять плоскость можно только после отмены коррекции, иначе авария.
- G41/G42 должны стоять вместе с перемещением, иначе авария. Включать коррекцию нужно в кадре G00 или G01, в дуге (G02, G03) нельзя.
- Отменять коррекцию в кадре с дугой нельзя: авария и остановка. Отмена происходит по G40 или при номере коррекции D0.
- Сторону коррекции (G41 на G42) в кадрах G00 и G01 можно сменить без отмены. Смену величины обычно делают в режиме отмены, при смене инструмента.
- Отрицательная коррекция равносильна замене G41 на G42 и наоборот: обработка снаружи контура превращается в обработку изнутри.
Зарезы и G39
Систему проверки зарезов (интерференции) включает битовый параметр No: 19#2: при проверке синтаксиса программы система заранее выдаёт аварию. Условие зареза — когда направление траектории инструмента отличается от направления контура на 90°…270°.
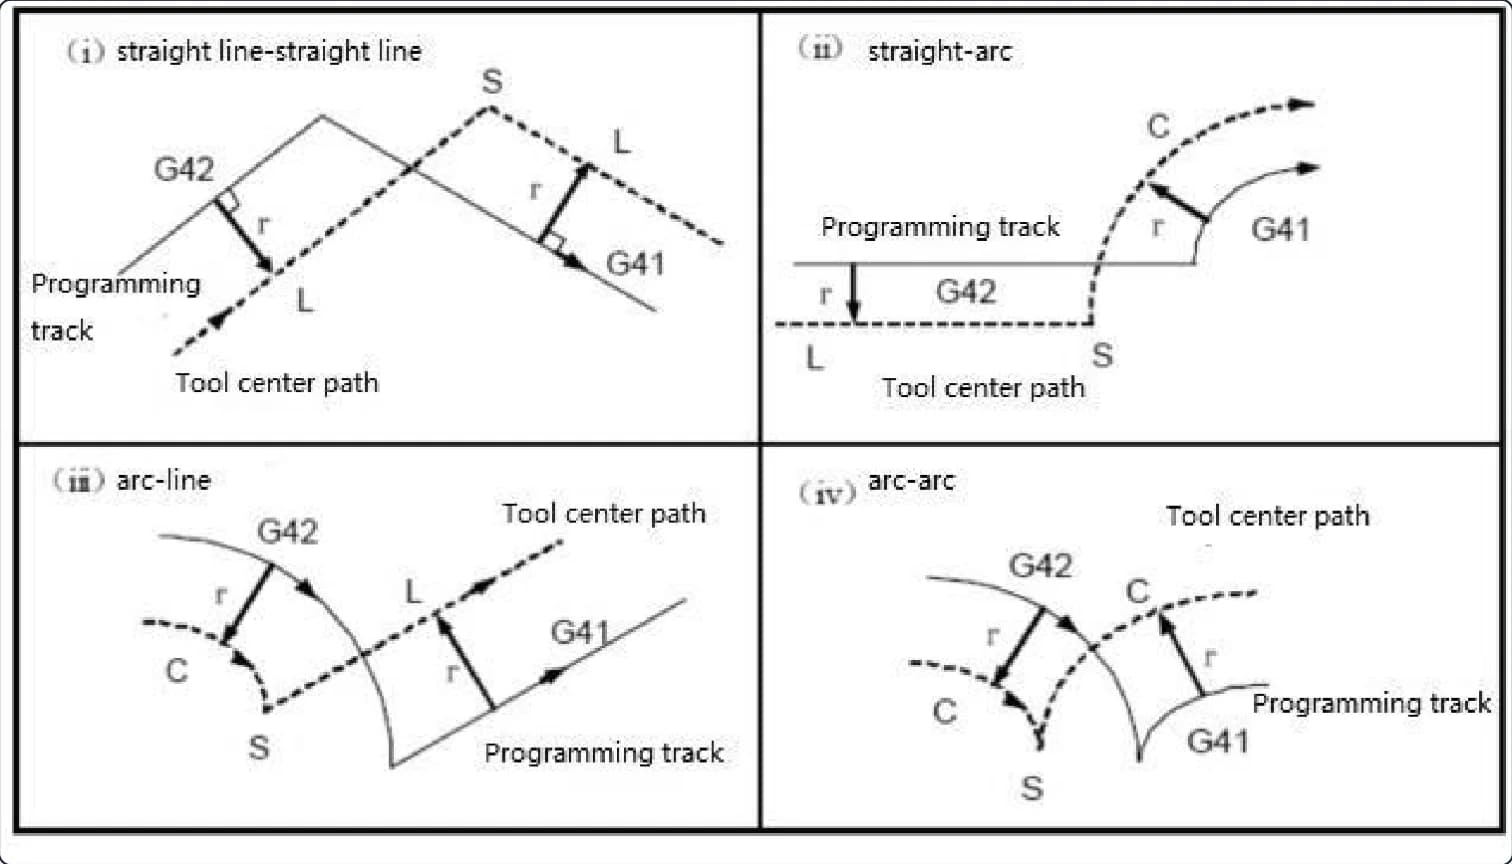
G39 (немодальная) в режиме коррекции вставляет на углу дугу радиусом, равным величине коррекции; включается битовым параметром No: 19#7. Направление дуги определяют G41/G42. Без I, J, K вектор конца дуги перпендикулярен началу следующего кадра. Тип траектории при включении и отмене коррекции (A или B) выбирает параметр No: 19#3. Битовый параметр No: 19#4 включает временное снятие коррекции в промежуточной точке G28/G30.
Записать коррекции из программы
| Команда | Что задаёт |
|---|---|
| G10 L10 P_ R_ | Геометрия коррекции на длину (H) |
| G10 L11 P_ R_ | Износ по длине (H) |
| G10 L12 P_ R_ | Геометрия коррекции на радиус (D) |
| G10 L13 P_ R_ | Износ по радиусу (D) |
P — номер коррекции, R — значение: при G90 новое, при G91 — добавка к текущему. Диапазон геометрии и износа — ±999,999 мм. В кадре G10 допустима только одна команда; после ввода выходите из режима командой G11.
Система 1080MIC стоит на SZGH PMC650 и PMC850; руководство — в «Технической документации».


Частые вопросы
Складываются ли коррекции H при смене номера?+–
Нет. При смене номера новая коррекция заменяет старую: при H01 = 20 и H02 = 30 команда G43 Z100 H01 даёт Z120, а затем G43 Z100 H02 даёт Z130.
Как отменить коррекцию на длину в SZGH 1080MIC?+–
Командой G49 или номером H00. Желательно задавать в кадре перемещение по Z, а перед G49 убедиться, что Z на безопасной высоте.
Чем G41 отличается от G42?+–
G41 смещает инструмент влево от контура по направлению движения, G42 — вправо. Отрицательное значение коррекции меняет сторону на противоположную.
Почему возникает авария при включении G41 или G42?+–
Руководство называет аварийные случаи: G41/G42 заданы без перемещения, смена плоскости при включённой коррекции, отмена коррекции в кадре дуги. Включать коррекцию нужно в кадре G00 или G01, в дуге нельзя.