

ЧПУ, привод или механика: кто виноват
Руководство рекомендует сначала локализовать узел методами замены и исключения (поменять местами одинаковые узлы, последовательно отключать части цепи).
| Узел | Причина | Что делать |
|---|---|---|
| ЧПУ | Неверные параметры | Проверьте ускоренный ход, время разгона, обороты шпинделя, скорость резания; не изменял ли параметры оператор. |
| ЧПУ | Нестабильное напряжение | Установите стабилизатор. |
| ЧПУ | Внешние помехи, потеря шагов | Надёжно заземлите станок, установите помехоподавляющие конденсаторы на выходах импульсов к приводам. Сильнее всего «шумит» преобразователь частоты — проверяйте под нагрузкой. |
| ЧПУ | Неверная передача сигналов ЧПУ — привод | Кабели должны быть экранированы и надёжно подключены; проверьте, не теряются и не добавляются ли импульсы. |
| Привод | Привод теряет импульсы | Шаговый — по индикаторам фаз или индикатору часового типа; серво — по счётчику импульсов привода. |
| Привод | Неверный коэффициент усиления сервопривода | Настройте усиление по руководству привода. |
| Привод | Перегрев | Обеспечьте охлаждение и вентиляцию шкафа. |
| Привод | Недостаточный момент или ток | Установите привод и двигатель с нужным моментом; при недостаточном токе привода — замените привод. |
| Механика | Люфт винта | Измерьте люфт индикатором часового типа; проверьте компенсацию в ЧПУ и не слишком ли велик люфт даже после неё. |
| Механика | Винт затянут слишком туго | Проверьте, нет ли рывков и запаздывания при движении. |
| Механика | Овальность детали | Проверьте биение шпинделя, отремонтируйте его, замените подшипники. |
| Механика | Заготовка закреплена неправильно, перегрузка | Проверьте подачу и глубину резания; заготовка не должна сильно выступать из патрона. |
Размер плавает или уходит: разбор по признакам
Размер «плавает» на несколько соток (0,01–0,10 мм). Причины: износ и люфт винта (отрегулируйте гайку, подтяните клинья суппорта, задайте компенсацию люфта); неподходящий или плохо закреплённый инструмент; неверные режимы резания; неустойчивая установка станка и резонанс (выставьте по уровню, при необходимости сделайте фундамент); потеря шагов и недостаточная мощность привода; головка не фиксируется после смены (проверьте время реверса и затяжку винтов); биение шпинделя, осевой люфт, несоосность задней бабки. Если люфт нельзя скомпенсировать в данной операции — подходите к размеру с одной стороны.
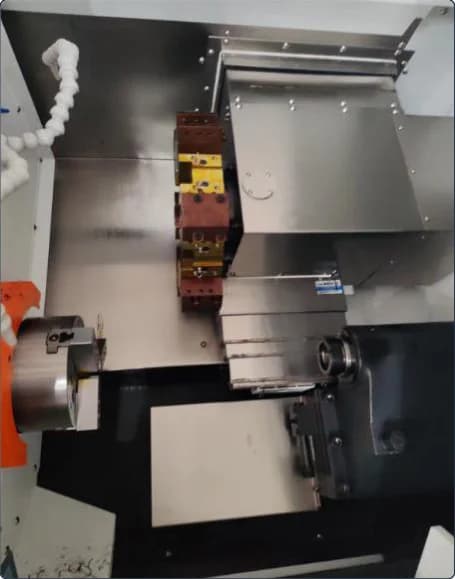
Ошибка в несколько миллиметров или большой сдвиг по одной оси. Слишком высокая скорость ускоренного хода (уменьшите G00 и увеличьте время разгона); затянутый и заедающий суппорт, винт или подшипники; головка болтается после смены (время реверса, износ червячной пары внутри головки, зазоры, крепление); ошибка в программе (не отменена коррекция инструмента, неверные начальная и конечная точки); неверный электронный редуктор или угол шага — измерьте перемещение индикатором.
Размер растёт или падает от детали к детали. Ошибка программы (поставьте индикатор в начальную точку и проверьте, возвращается ли суппорт после нескольких прогонов); вручную изменённые параметры; неверные передаточные параметры и цена импульса; износ зубчатых и муфтовых соединений.
Привод в норме, конус, единичный брак
- Индикаторы привода в норме, но размер то больше, то меньше: износ винта и подшипников (уприте индикатор в основание головки и запустите циклическую программу — проверка повторяемости); снизилась точность фиксации головки (отрегулируйте или замените головку); если суппорт возвращается точно, а размер меняется, — скорее всего, изношены подшипники шпинделя.
- Конусность: станок не выставлен по уровню (выставьте, сделайте фундамент, закрепите); отжим резца на длинных валах из твёрдого материала (уменьшите подачу и глубину); задняя бабка несоосна шпинделю (отрегулируйте).
- Одна деталь с ошибкой, следующие в норме: проверьте оснастку, приёмы оператора и надёжность закрепления.
- Ошибка и у следующих деталей до повторной привязки: сетевые помехи дают лишние импульсы на приводах. Разнесите силовые кабели и сигнальные провода, поставьте помехоподавляющие конденсаторы, экранируйте кабели, проверьте заземление.
Размер держится, но шероховатость или дуга плохие
Шероховатость: изношенный резец (переточите или замените и выполните привязку); резонанс станка; рывки суппорта из-за износа направляющих или ШВП (ежедневно очищайте и смазывайте направляющие); неподходящая технология (подберите СОЖ, повысьте обороты, если позволяют другие операции).
Плохое качество дуги: резонанс; свойства материала; слишком высокая подача при шаговых двигателях (не задавайте слишком большую подачу); люфт или тугой винт; износ зубчатого ремня (замените ремень). Если неточна только одна операция — дуга или резьба, — проверьте параметры кадра, траекторию и формат программы; для резьбы ещё обороты шпинделя, соотношение шага и подачи и число меток энкодера.
Резьбу отдельно разбирает статья о нарезании резьбы на токарных SZGH. Руководство целиком — в технической документации. Для вопросов по точности конкретной модели обратитесь через контакты.

SZGH
TC25
Компактный токарный автомат продольного точения, пруток до Ø25 мм.
от 1 269 995 ₽

SZGH
TC36
Компактный токарный автомат с подачей заготовки до Ø35 мм через пруток. Опционально можно поставить гидравлический патрон для обработки более крупных заготовок.
от 1 390 000 ₽

SZGH
TC46
Старший в линейке токарных автоматов с наклонной станиной: пруток до Ø45 мм, опция приводной Y-головы.
от 1 715 000 ₽
Частые вопросы
Размер на токарном станке SZGH плавает на несколько соток — в чём причина?+–
По руководству: износ и люфт винта, неподходящий инструмент, режимы резания, неустойчивая установка станка, потеря шагов, плохая фиксация головки, биение шпинделя или несоосность задней бабки.
Деталь получается конусной. Что проверить?+–
Выставлен ли станок по уровню, нет ли отжима резца на длинных валах из твёрдого материала и соосна ли задняя бабка шпинделю.
Размер увеличивается от детали к детали. Что делать?+–
Проверьте, возвращается ли суппорт в начальную точку программы после нескольких прогонов, не менялись ли параметры вручную, передаточные параметры и цену импульса, а также износ зубчатых и муфтовых соединений.
Одна деталь из партии вышла из допуска — это поломка?+–
Руководство советует сначала проверить оснастку, приёмы работы оператора и надёжность закрепления. Если ошибка повторяется до повторной привязки, возможны сетевые помехи на приводах.