
Зачем жёсткое нарезание
По руководству, при жёстком нарезании шпиндель синхронизирован с осью Z, поэтому нарезание происходит быстрее и точнее. Начало резьбы всегда совпадает при неизменной плоскости R, поэтому резьбу можно нарезать повторно в том же отверстии, не испортив её.
Как включить: M29 S_
Формат цикла: G84 X_ Y_ Z_ R_ P_ F_ K_ (правая резьба) и G74 X_ Y_ Z_ R_ P_ F_ K_ (левая). P — пауза на дне или на плоскости R при отводе, F — шаг резьбы (0,001–500 мм), K — число повторений. Жёсткий режим включается кодом M29 S_:
- M29 S_ в кадре перед циклом нарезания, или
- M29 S_ в одном кадре с циклом нарезания.
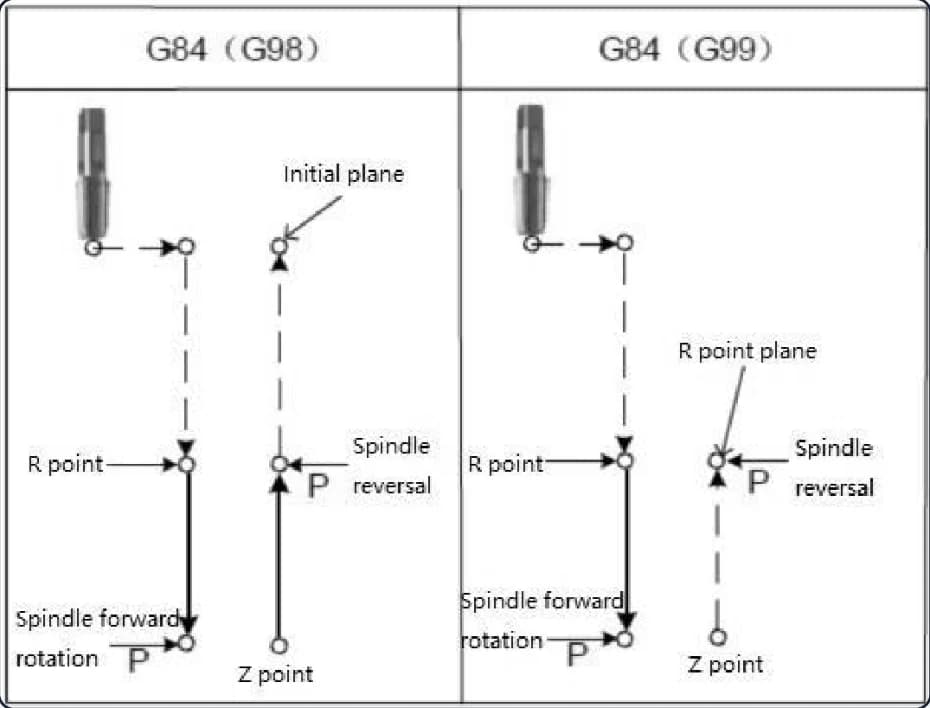
В примере руководства последовательность такая: M19, затем M29 S…, далее серия отверстий циклом G84 (G99/G98), отмена G80 и M28 по окончании; для левой резьбы то же с G74. Коды M19/M18 переводят шпиндель в режим позиционирования и обратно в режим скорости, M28/M29 в таблице M-кодов указаны как жёсткое нарезание.
Что происходит в цикле
- 01Позиционирование по X, Y; ускоренно до плоскости R.
- 02Шпиндель по часовой (G84) или против часовой (G74); нарезание от R до Z.
- 03Остановка шпинделя, пауза.
- 04Реверс, вывод до плоскости R, остановка шпинделя.
- 05Ускоренно до исходной плоскости.
Корректоры подачи и оборотов во время жёсткого нарезания — 100 %. В обычном (не жёстком) режиме G84 шпиндель на дне реверсируется, корректор подачи не действует, а «Стоп подачи» не останавливает станок до конца отвода.
Глубокое жёсткое нарезание с выводом
Формат: G84 (G74) X_ Y_ Z_ R_ P_ Q_ F_ K_. Метчик идёт до дна за несколько проходов глубиной Q. Тип цикла задаёт битовый параметр No: 58#1:
| No: 58#1 | Цикл | Что происходит после каждого прохода Q |
|---|---|---|
| 1 | Высокоскоростной | Отвод на величину d (параметр P412) |
| 0 | Стандартный | Отвод на плоскость R, затем подача до точки на d выше предыдущей глубины |
Параметр No: 58#6 определяет, действует ли корректор при отводе, No: 58#7 — корректор отвода, No: 58#5 — одинаковую ли постоянную времени использовать при подаче и отводе. На дне шпиндель останавливается, реверсируется, метчик выходит.
Из-за чего станок встанет с аварией
Подачу и паузу из примеров руководства в рабочую программу без проверки не переносите: в оригинале эти значения читаются неоднозначно.
Подробности по подготовке отверстий — в статье про циклы сверления. Система 1080MIC установлена на SZGH PMC650, PMC540 и PMC850. Руководство — в «Технической документации».

SZGH
PMC650
Портальный центр среднего класса: рабочий стол 600×500 мм, ШВП Ø32, до 4 управляемых осей.
от 2 015 000 ₽

SZGH
PMC540
Компактный портальный центр для фрезерования и сверления металла с повторяемостью 0,01 мм.
от 1 565 000 ₽

SZGH
PMC850
Старшая модель портальной линейки: стол 800×500 мм, станина 2500 кг, шпиндель 7,5 кВт.
от 2 430 000 ₽
Частые вопросы
Как включить жёсткое нарезание резьбы в SZGH 1080MIC?+–
Кодом M29 S_ в кадре перед циклом G84/G74 или в одном кадре с ним. Между M29 и G84 не должно быть S или перемещения.
Что задаёт F в цикле G84?+–
В G74 и G84 адрес F задаёт шаг резьбы метчика, в диапазоне 0,001–500 мм.
Почему при нарезании возникает авария?+–
Руководство называет четыре причины: S или перемещение между M29 и G84, M29 внутри цикла, смена оси нарезания в жёстком режиме, обороты выше максимума ступени (P317–P319).
Работает ли корректор подачи при жёстком нарезании?+–
Нет. Корректоры подачи и оборотов во время жёсткого нарезания равны 100 %.