
Какой цикл под какую работу
| Цикл | Задача | Врезание | Смещение между проходами |
|---|---|---|---|
| G74 | Торцевые кольцевые канавки, глубокое сверление по центру | По оси Z | По X |
| G75 | Наружные кольцевые канавки, отрезка | По оси X | По Z |
| G83 | Сверление в торце | По оси Z | - |
| G87 | Сверление сбоку (приводным инструментом) | По оси X | - |
G74: торцевые канавки и глубокое сверление
Формат из двух кадров: G74 R(e); и G74 X(U) Z(W) P(Δi) Q(Δk) R(Δd) F. Резание по Z прерывистое — врезание, отвод, врезание — до координаты Z конечной точки. Затем идёт отвод по X и по Z до Z начальной точки (один осевой проход), смещение по X и следующий проход. После последнего прохода — возврат в начальную точку.
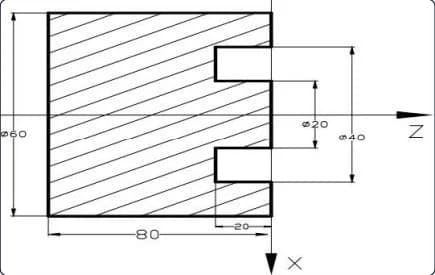
- R(e) в первом кадре — отвод по Z после каждого врезания, без знака, 0...99,999 мм (параметр №0192).
- X(U), Z(W) — конечная точка резания, абсолютно или приращением от начальной точки.
- P (Δi) — смещение по X между проходами в дискретах, на диаметр, без знака. P3000 = 3 мм при дискрете 0,001.
- Q (Δk) — глубина одного врезания по Z в дискретах, без знака.
- R (Δd) во втором кадре — отвод по X в конце каждого прохода, без знака; без R равен 0.
Движение выполняет только кадр с Z(W) и Q(Δk); кадр G74 R(e) движений не вызывает. Значения e и Δd оба задаются адресом R и различаются по наличию Z(W) и Q. При сверлении глухого отверстия R(Δd) не задавайте — отводить по X некуда.
Пример из руководства (ширина канавочного резца 4 мм, дискрета 0,001 мм): G00 X36 Z5 M3 S500; G74 R0.5; G74 X20 Z-20 P3000 Q5000 F50; M30; Начальная точка по X взята с учётом ширины резца. Врезание по Z 5 мм, отвод 0,5 мм; после Z-20 идёт возврат в Z5 и смещение по X на 3 мм.
G75: наружные канавки и отрезка
Формат: G75 R(e); и G75 X(U) Z(W) P(Δi) Q(Δk) R(Δd) F. Это аналог G74 с переменой осей: прерывистое резание по X, смещение между проходами по Z.
- R(e) — отвод по X после каждого врезания, на радиус, без знака (параметр №0192).
- P (Δi) — глубина одного врезания по X в дискретах; Q (Δk) — смещение по Z между проходами в дискретах.
- R (Δd) — отвод по Z в конце каждого прохода. При прорезке канавки шириной в резец его не задавайте.
- Движение выполняет только кадр с X(U) и P(Δi).
Пример (ширина резца 4 мм): начальная точка G00 X125 Z-24 с учётом ширины резца по Z; G75 R0.5 F150; G75 X40 Z-50 P6000 Q3000; G00 X150 Z50; M30; Врезание по X 6 мм, отвод 0,5 мм; после X40 происходит возврат в X125 и смещение по Z на 3 мм.
G83 и G87: сверлим в торце и сбоку
G83 Z(W) R P Q F K — сверление в торце (по оси Z). G87 X(U) R P Q F K — сверление сбоку по оси X приводным инструментом. Скоростные варианты (G83.1, G87.1) после каждого врезания отводят инструмент на величину по параметру 206, а не в точку R.
- R — абсолютная координата точки R (начало сверления).
- P — пауза на дне отверстия в мс; модальная, без P или P0 паузы нет.
- Q — глубина за одно врезание; F — подача; K — число повторений.
Для сверления приводным инструментом спросите у нас, есть ли эта функция в комплектации вашего станка. Полное руководство — в разделе «Техническая документация». Модели: TC25, TC36, TC46.

SZGH
TC25
Компактный токарный автомат продольного точения, пруток до Ø25 мм.
от 1 269 995 ₽

SZGH
TC36
Компактный токарный автомат с подачей заготовки до Ø35 мм через пруток. Опционально можно поставить гидравлический патрон для обработки более крупных заготовок.
от 1 390 000 ₽

SZGH
TC46
Старший в линейке токарных автоматов с наклонной станиной: пруток до Ø45 мм, опция приводной Y-головы.
от 1 715 000 ₽
Частые вопросы
Чем G74 отличается от G75?+–
G74 режет прерывисто по оси Z со смещением по X между проходами (торцевые канавки, сверление). G75 режет прерывисто по оси X со смещением по Z (наружные канавки, отрезка).
В каких единицах задаются P и Q в G74 и G75?+–
В дискретах: например, при дискрете 0,001 мм значение P3000 означает 3 мм.
Зачем в G74 первый кадр с R?+–
Кадр G74 R(e) задаёт отвод после каждого врезания, движений он не вызывает. Значение сохраняется в параметре №0192.
Нужен ли R во втором кадре при сверлении глухого отверстия?+–
Нет, при сверлении глухого отверстия R(Δd) не задают: отводить по X некуда.