

Как добраться до нужного номера
Нажмите клавишу Parameter, затем F2 (System). Клавиша P1 (Find) ищет параметр по номеру: введите номер и нажмите Enter, курсор перейдёт к нему. P2 (Sort) сортирует список по группам (Axis, Gear Ratio, Speed, Manual и т. д.). Значения «по умолчанию» в справочнике - заводские; для параметров по осям значение задаётся отдельно для каждой оси.
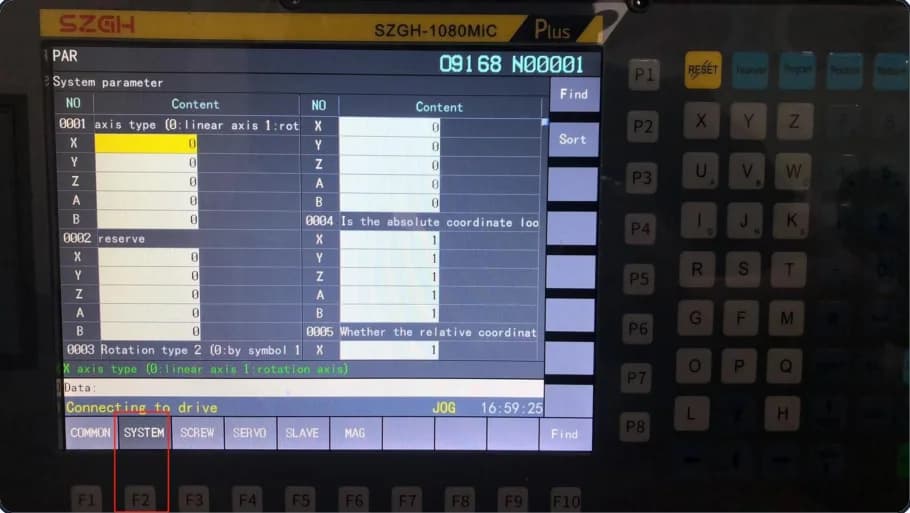
Что в какой группе
| Группа | Номера | Что внутри |
|---|---|---|
| Оси | 0001-0009 | Тип оси, цикличность координат, управление осью C |
| Электронный редуктор | 0010-0015 | Числитель и знаменатель (способ 1) или импульсы на оборот, шаг винта, зубья (способ 2) |
| Скорости, разгон, торможение | 0016-0084 | Максимальная скорость, скорость G00, времена разгона, опережающий просмотр |
| Ручной режим и маховик | 0085-0098 | Ручная подача, ускоренный ход, параметры маховика |
| Компенсации | 0099-0110 | Люфт и погрешность шага винта |
| Выход в ноль | 0111-0130 | Режим, сигналы замедления, скорости и референтные точки (подробно в статье про выход в ноль) |
| Системы координат и ход | 0131-0147 | Системы G54-G59, программные ограничения |
| Шпиндель и инструмент | 0148-0169 | Обороты, энкодер шпинделя, стойкость инструмента |
| Конфигурация системы | 0170-0226 | Единицы, игнорирование аварий, состояние после сброса, число осей, номер программы PLC |
| Программа | 0227-0249 | Курсор после M02/M30, G68, масштабирование, запреты редактирования |
| Коррекция инструмента | 0250-0265 | Длина и радиус, зарезы, износ |
| PLC и внешние сигналы | 0266-0278 | Внешние пуск/пауза/аварийный стоп, уровни аварий |
| Циклы и нарезание резьбы | 0279-0303 | G73/G83, пауза на дне, жёсткое нарезание |
| Макросы и дополнительные функции | 0304-0355 | G130-G139, ведомые оси, 2-й шпиндель |
Параметры, которые нужны чаще других
| Параметр | Назначение | По умолчанию |
|---|---|---|
| 0001 | Тип оси (0 - линейная, 1 - поворотная) | 0 |
| 0170 / 0171 | Единицы ввода / вывода (0 - мм, 1 - дюймы) | 0 |
| 0201 | Режим после включения/сброса (0 - G00, 1 - G01) | 0 |
| 0205 | Режим после включения/сброса (0 - G90, 1 - G91) | 0 |
| 0214 | Число управляемых осей | 4 |
| 0226 | Номер используемой программы PLC | 68 |
| 0256 | Коррекция на радиус: 0 - радиусом, 1 - диаметром | 1 |
| 0340 | Зажим 4-й оси (0 - выкл., 1 - ручной, 2 - автоматический) | 2 |
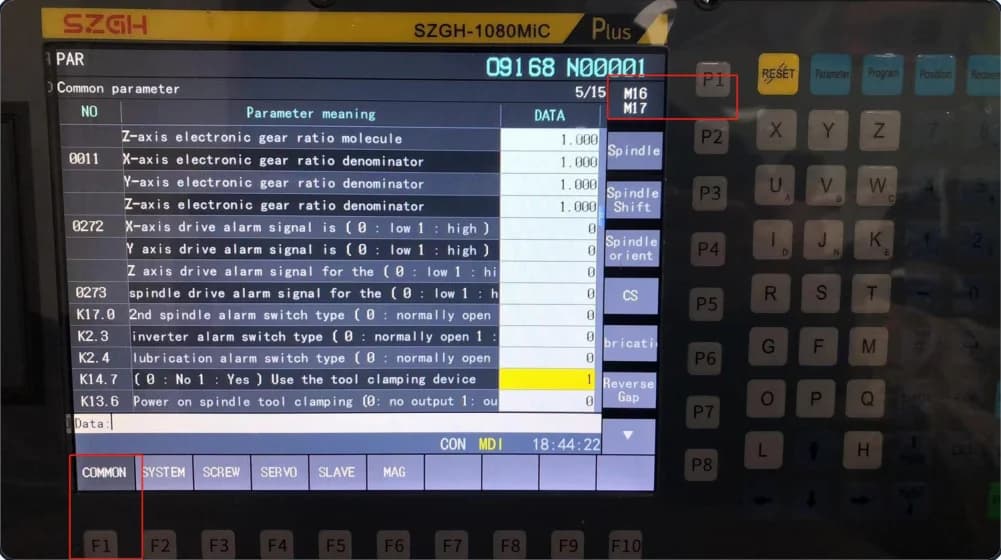
Три вещи про справочник
- Параметр 0342 в тексте описан как «выход в ноль после включения (0 - нет, 1 - да)», а в таблице - как маска по осям «0 - нужен, 1 - не нужен» для импульсной версии. Ориентируйтесь на подсказку на экране.
- Параметры 0173-0178 позволяют игнорировать отдельные аварии (приводов, аварийного стопа, концевиков, шины). Без необходимости их не включают.
- Номера программ, вызываемых кодами G130-G139, задаются параметрами 0328-0337.
Полный список с диапазонами значений - в руководстве, доступном в разделе «Техническая документация». Системой 1080MiC оснащены PMC540, PMC650, PMC850.

SZGH
PMC540
Компактный портальный центр для фрезерования и сверления металла с повторяемостью 0,01 мм.
от 1 565 000 ₽

SZGH
PMC650
Портальный центр среднего класса: рабочий стол 600×500 мм, ШВП Ø32, до 4 управляемых осей.
от 2 015 000 ₽

SZGH
PMC850
Старшая модель портальной линейки: стол 800×500 мм, станина 2500 кг, шпиндель 7,5 кВт.
от 2 430 000 ₽
Частые вопросы
Как найти системный параметр по номеру в SZGH 1080MiC?+–
Parameter, затем F2 (System), клавиша P1 (Find): введите номер параметра и нажмите Enter - курсор перейдёт к нему.
Какой диапазон номеров у системных параметров 1080MiC?+–
От 0001 до 0355. Они разбиты на группы: оси, редуктор, скорости, ручной режим, компенсации, выход в ноль, системы координат, шпиндель, конфигурация, программа, коррекции, PLC, циклы, макросы.
Что вводить в таблицу коррекций: радиус или диаметр фрезы?+–
Это определяет параметр 0256. При значении по умолчанию 1 вводится диаметр фрезы.
Какой параметр задаёт номер программы PLC?+–
Параметр 0226; по умолчанию используется программа 68.