

Где у программы ноль
Система координат детали — прямоугольная система, заданная по чертежу. После установки заготовки командой G50 или G54...G59 задают абсолютные координаты текущего положения инструмента относительно детали. Обычно ось Z совпадает с осью шпинделя, а ось X проходит через начало или конец детали. Система действует, пока её не заменит новая.
Координаты можно задавать абсолютно (X, Z), приращениями (U по оси X, W по оси Z) или смешанно, например G01 X50 W-20. Параметр №0001 определяет, задаётся ли X как диаметр (0) или как радиус (1).
G50: ноль там, где стоит резец
Формат: G50 X(U) Z(W). Команда задаёт абсолютные координаты текущего положения инструмента и тем самым создаёт систему координат детали. Текущая точка становится нулём программы: в неё инструмент возвращается при выходе в ноль программы. Без X/U и Z/W координаты не меняются, текущая точка просто становится нулём программы.
Команда G50 также временно снимает вектор коррекции на радиус вершины, а при жёсткой резьбе G32.1 начальный угол шпинделя задают командой G50 C...
G54...G59: шесть нулей на выбор
Система поддерживает шесть систем координат детали; G54...G59 выбирают системы с первой по шестую. Параметров у команд нет. При переходе на другую систему ось с заданным перемещением приходит в точку новой системы, а координата оси без перемещения пересчитывается в новую систему: фактическое положение станка не меняется.
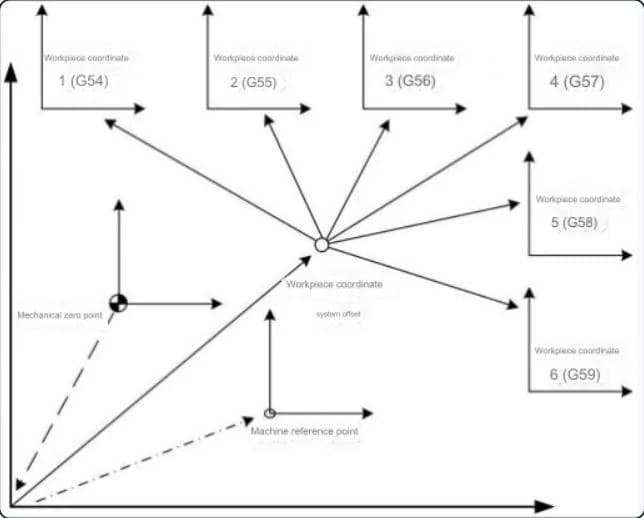
Пример из руководства: начало G54 лежит в координатах станка (20, 20), начало G55 — (30, 30). Тогда кадр G54 X50 Z50 приведёт в точку (50, 50) детали, это (70, 70) в системе станка.
- После включения выполните выход в ноль станка: от него строится система координат станка и определяются системы координат детали.
- Начало каждой системы задаётся на экране коррекций в режиме MDI или параметрами №0090...№0095 как расстояние от нуля станка.
- Параметр №0096 — общее (внешнее) смещение всех шести систем.
- В макропрограммах смещения доступны как переменные #5201...#5235 (базовое, G54...G59).
G52: сдвиг внутри детали
Внутри системы координат детали можно задать вспомогательную — локальную — систему: G52 X(U) Z(W). Её начало задаётся в каждой из систем G54...G59 точкой X, Z. Абсолютная и относительная запись дают одинаковый результат.
- G52 — немодальный код группы 00; системы координат детали и станка не меняются, перемещения G52 не вызывает.
- Локальная система действует до следующей G52. Отмена — G52 X0 Z0 или G52 U0 W0.
- G50 отменяет локальные системы по указанным осям.
- При G52 коррекция на радиус вершины временно отменяется.
- Отменяется ли локальная система при сбросе, выходе в ноль и в конце программы, задают параметры.
Зеркало
К системам координат относится и зеркало: G51.1 X0 включает зеркальное отображение относительно X = 0, G50.1 X0 отменяет. Подробности — в полном руководстве в разделе «Техническая документация».
Ищете токарный станок под задачу? Есть подбор станка и заявка. Модели: TC25, TC36, TC46.

SZGH
TC25
Компактный токарный автомат продольного точения, пруток до Ø25 мм.
от 1 269 995 ₽

SZGH
TC36
Компактный токарный автомат с подачей заготовки до Ø35 мм через пруток. Опционально можно поставить гидравлический патрон для обработки более крупных заготовок.
от 1 390 000 ₽

SZGH
TC46
Старший в линейке токарных автоматов с наклонной станиной: пруток до Ø45 мм, опция приводной Y-головы.
от 1 715 000 ₽
Частые вопросы
Чем G50 отличается от G54?+–
G50 задаёт систему координат по текущему положению инструмента: эта точка становится нулём программы. G54...G59 выбирают одну из шести систем, начало которых хранится в смещениях от нуля станка.
Где задаются смещения G54...G59?+–
На экране коррекций в режиме MDI или параметрами №0090...№0095 как расстояние от нуля станка. Параметр №0096 — общее смещение всех шести систем.
Как отменить локальную систему координат G52?+–
Командой G52 X0 Z0 или G52 U0 W0. G50 отменяет локальные системы по указанным осям.
Что будет, если не задать G50 после включения?+–
Выход в ноль программы вызовет тревогу, поэтому после включения сначала задайте систему координат командой G50.