Два нуля, и это разные вещи
Ноль станка — точка отсчёта самого станка. После включения и выхода в ноль система строит систему координат станка. Выход в ноль нужно делать после каждого включения.
Ноль детали — точка, от которой отсчитаны размеры в вашей программе, обычно привязанная к заготовке. Руководство 1080MIC определяет её так: нули систем детали задаются как расстояние от нуля станка.
G54: адрес вашей заготовки
G54 — команда, которая выбирает первую систему координат детали. Всего их шесть: G54, G55, G56, G57, G58, G59. Это удобно, если на столе стоят несколько заготовок или приспособлений: у каждого свой ноль, а программа пишется в координатах детали.
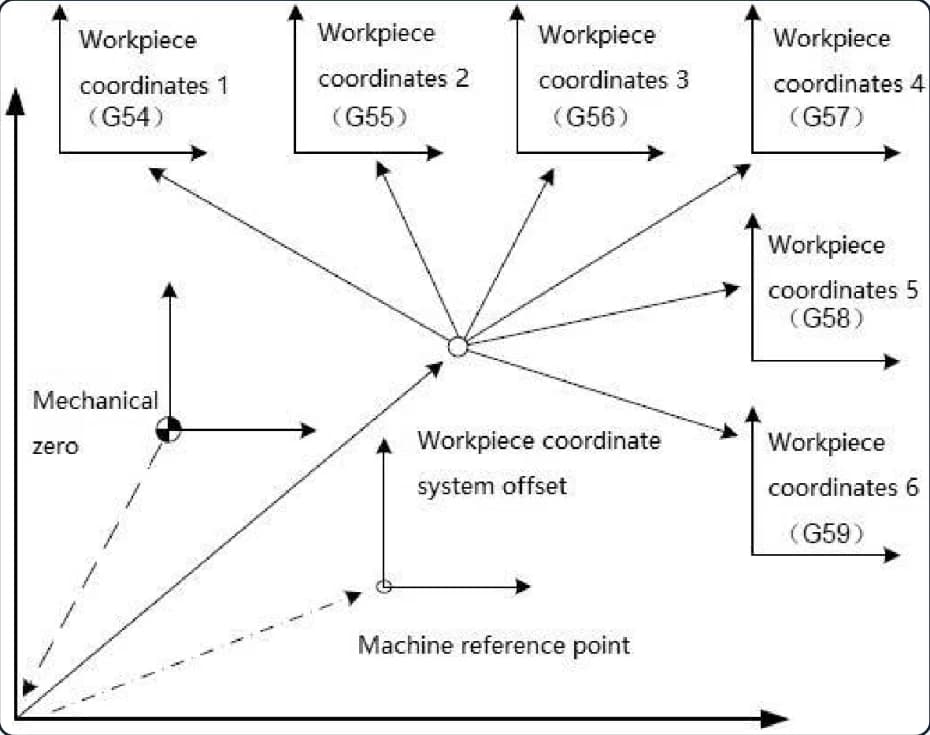
Пример из руководства. Ноль G54 лежит в точке станка (10, 10, 10), ноль G55 — в (30, 30, 30). Кадр G54 X50 Y50 Z50 приведёт инструмент в координаты станка (60, 60, 60), а кадр G55 X100 Y100 Z30 — в (130, 130, 60). Программист думает в координатах детали, а станок прибавляет смещение сам.
Двое похожих: G53 и G92
- G53 — перемещение в координатах станка (например, в точку смены инструмента). Действует только в своём кадре, всегда в абсолютных координатах.
- G92 — задаёт плавающую систему координат: станок не движется, текущей точке инструмента присваиваются указанные координаты. Привязана к системе станка и действует, пока не выключено питание, не вызвана система G54–G59 и не выполнен выход в ноль.
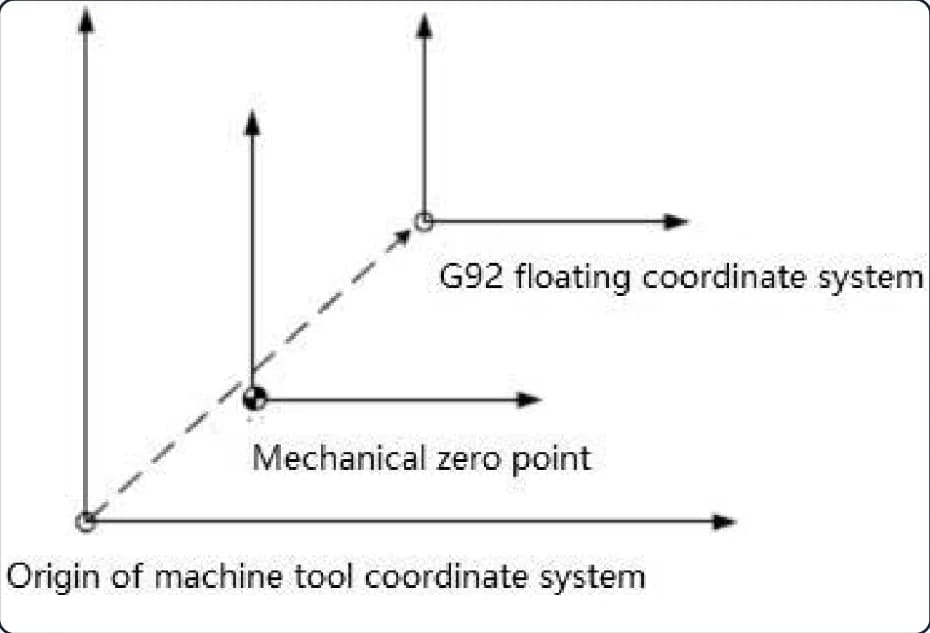
Руководство называет G92 временной привязкой: после выключения питания она теряется, поэтому её задают в начале программы или в режиме MDI перед автоматической работой. Для постоянных нулей используйте G54–G59. Значения G54–G59 задаются на странице коррекций либо командой G10 L2 — подробности в статье G54–G59, G53 и G92.
Короткий чек перед пуском
- перед пуском программы — коррекции инструмента, ноль станка и ноль детали (требование руководства оператора);
- что в программе выбрана нужная система, а не оставшаяся с прошлой работы;
- что приспособление имеет точные координаты баз относительно нуля обработки — это упрощает установку детали.
Станки с 1080MIC: PMC540, PMC650, PMC850. Руководства — в разделе «Техническая документация». А после нулей идёт проверка программы без детали.

SZGH
PMC540
Компактный портальный центр для фрезерования и сверления металла с повторяемостью 0,01 мм.
от 1 565 000 ₽

SZGH
PMC650
Портальный центр среднего класса: рабочий стол 600×500 мм, ШВП Ø32, до 4 управляемых осей.
от 2 015 000 ₽

SZGH
PMC850
Старшая модель портальной линейки: стол 800×500 мм, станина 2500 кг, шпиндель 7,5 кВт.
от 2 430 000 ₽
Частые вопросы
Что такое G54 на станке ЧПУ?+–
Это команда выбора первой системы координат детали. Всего доступно шесть систем, G54–G59, плюс 50 дополнительных, вызываемых как G54 Pn.
Чем G53 отличается от G54?+–
G53 — немодальное перемещение в координатах станка только в своём кадре. G54 выбирает рабочую систему координат детали, которая действует дальше.
Почему после выключения станка пропадает G92?+–
G92 — плавающая система координат: она действует, пока не выключено питание, не вызвана система G54–G59 и не выполнен выход в ноль станка.