

Как устроена строка программы
Программа — это набор кадров, обычно по одному действию в строке. Кадр состоит из слов: буква-адрес и число. Например, X40 — координата по оси X, F300 — подача, S2000 — обороты шпинделя.
| Адрес | Смысл по руководству 1080MIC |
|---|---|
| G | Подготовительная функция: задаёт смысл кадра (вид движения, система координат, плоскость) |
| M | Вспомогательная функция: управление программой и механизмами (шпиндель, СОЖ, конец программы) |
| S | Обороты шпинделя |
| T | Номер инструмента |
| F | Рабочая подача (мм/мин) |
| X, Y, Z | Координаты конечной точки |
Коды, с которых стоит начать
- G00 — ускоренное позиционирование. Руководство предупреждает: учитывайте положение стола и заготовки, чтобы избежать столкновений.
- G01 — линейная интерполяция с подачей F: движение по прямой.
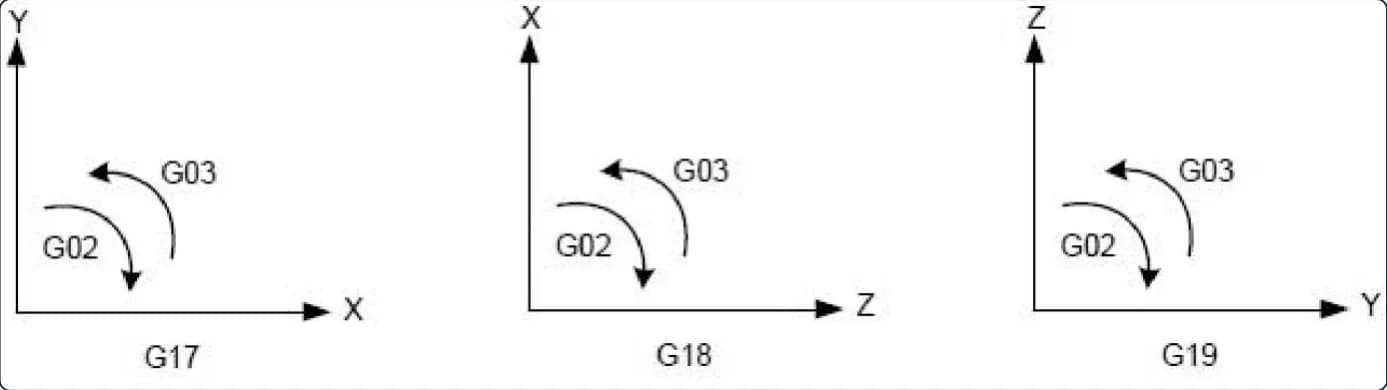
- G02 / G03 — дуга по часовой и против часовой стрелки; нужны плоскость, конечная точка и радиус R либо центр I, J, K.
- G17 / G18 / G19 — плоскости XY, ZX, YZ. После включения действует G17.
- G90 / G91 — абсолютные координаты или приращения.
- G20 / G21 — ввод в дюймах или миллиметрах.
- G54–G59 — системы координат детали (подробнее в статье нуль детали и G54 для новичка).
G90 и G91 покажем на примере из руководства. Перемещение из точки (100, 30) в точку (40, 70): в абсолютных координатах пишут G90 G00 X40 Y70, в приращениях — G91 G00 X-60 Y40. Результат один и тот же.
Код, который помнит сам себя
Модальный код действует, пока вы не зададите другой код той же группы. G00 и G01 — модальные коды одной группы: записав G01 один раз, можно писать следующие кадры без него. Немодальный код действует только в своём кадре.
Читаем образец с титула руководства
На титуле руководства по программированию дан образец. Читается он сверху вниз:
- 01G90 G54 G17 G40 G49 G80 — «безопасная строка»: абсолютные координаты, система детали G54, плоскость XY, отмена коррекций и цикла.
- 02T1 M06 — выбрать инструмент 1 и сменить его.
- 03M03 S2000 — шпиндель по часовой, 2000 об/мин.
- 04G00 X0 Y0 — подвод в точку.
- 05G43 Z50 H01 — включить коррекцию на длину инструмента (H01) и опуститься в Z50.
- 06Дальше — цикл сверления, отмена цикла G80, коррекция радиуса G41/G40.
- 07M30 — конец программы.
Подробнее об этих кодах — коррекция длины и радиуса и циклы сверления G81–G89. Систему 1080MIC устанавливают на PMC540, PMC650 и PMC850. Руководство целиком — в разделе «Техническая документация».
И пока вы не запустили программу на станке, прочитайте про холостой проход и проверку.

SZGH
PMC540
Компактный портальный центр для фрезерования и сверления металла с повторяемостью 0,01 мм.
от 1 565 000 ₽

SZGH
PMC650
Портальный центр среднего класса: рабочий стол 600×500 мм, ШВП Ø32, до 4 управляемых осей.
от 2 015 000 ₽

SZGH
PMC850
Старшая модель портальной линейки: стол 800×500 мм, станина 2500 кг, шпиндель 7,5 кВт.
от 2 430 000 ₽
Частые вопросы
Что такое G-код простыми словами?+–
Это команды программы для ЧПУ. Подготовительная функция G задаёт смысл кадра: ускоренный ход, линейное движение, дугу, систему координат, плоскость.
Чем отличаются G90 и G91?+–
G90 — абсолютные координаты (положение конечной точки), G91 — приращения (перемещение от начальной точки до конечной). Это модальные коды одной группы.
Что такое модальный код?+–
Код, который действует, пока не задан другой код той же группы. Например, G00 и G01 — модальные коды одной группы.
Сколько M-кодов можно писать в одном кадре?+–
Только один. Руководство 1080MIC предупреждает, что несколько M-кодов в кадре вызывают аварию.