

Обороты и энкодер: с чего начать
| Параметр | Назначение |
|---|---|
| 0105 | Способ управления оборотами: 0 — переключателями (ступени), 1 — аналоговое 0-10 В, 2 — импульсное |
| 0110 | Число меток энкодера шпинделя, имп/об (в примере руководства 1024) |
| 0112 | Максимальные обороты на ступенях 1-4, об/мин, для каждой ступени |
| 0303 | Максимальные обороты второго шпинделя, об/мин |
| 0113 / 0114 | Передача энкодер-шпиндель: число зубьев шпинделя / число зубьев энкодера |
| 0118 | Обороты толчкового вращения (SP-JOG), об/мин |
| T012 | Длительность толчка шпинделя, мс |
| 0235 | Время стабилизации оборотов перед нарезанием резьбы, мс |
| 0274 / 0275 | Задержка контроля колебаний оборотов, с / порог тревоги колебаний (0 — без контроля) |
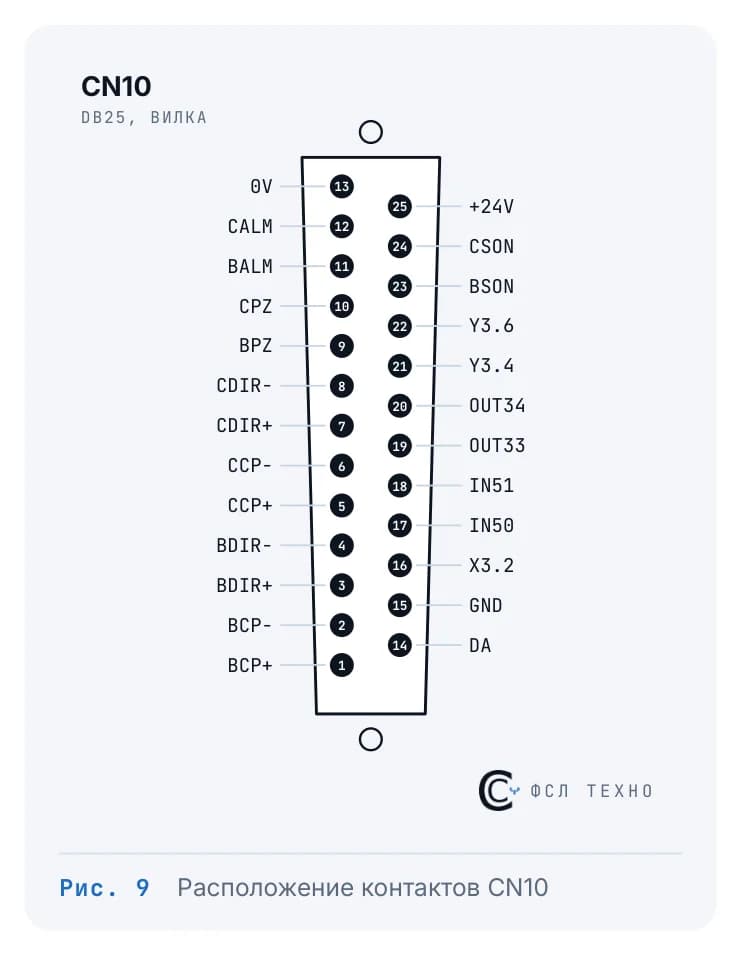
Энкодер шпинделя подключается к разъёму CN9, аналоговое задание 0-10 В выдаётся на CN10 (DA) и CN12 (DA); подробнее — в статье про разъёмы.
Реверс, клавиши и маховик
- K2.4 — реверс шпинделя во время вращения: 0 — сначала останов, затем реверс; 1 — тревога.
- K2.7 — тип сигнала направления шпинделя: 0 — уровень, 1 — импульс.
- K15.4, K15.5 — клавиши шпинделя во время работы программы: 0 — действуют, 1 — не действуют.
- K17.7 — многошпиндельный режим: 0 — выкл., 1 — вкл.; требуется перезапуск ЧПУ.
- 0312 — функция маховика при паузе: 0 — нет, 1 — вмешательство маховиком, 2 — смещение маховиком.
У K15.4 и K15.5 в руководстве одинаковое описание, поэтому какой бит за какую клавишу отвечает, уточняйте на станке.
Ступени и ориентация M51-M58
- K15.0 — автоматическое переключение ступеней: 0 — выкл., 1 — вкл.
- K15.1 — контроль сигнала включения ступени: 0 — нет, 1 — да.
- K15.2 — тип датчиков ступеней M41-M44: 0 — НО, 1 — НЗ.
- K15.3 — запоминать ступень при выключении: 0 — нет, 1 — да.
- T000, T001, T045 — время на отключение текущей ступени, время выдачи сигнала новой ступени, тайм-аут автоматического переключения.
- K16.3-K16.5 и T055-T057 — параметры ориентации M51-M58: тип сигнала завершения, снятие выхода, игнорирование сигнала завершения; задержка перед ориентацией, задержка отключения шпинделя после неё, тайм-аут ориентации.

Нужна ось Cs? Вот что включать
- K15.7 — функция оси Cs: 0 — выкл., 1 — вкл.
- K15.6 — контурное управление шпинделем при аварийном стопе/сбросе: 0 — не отключать, 1 — отключать.
- K16.0 — игнорировать обратную связь привода при переключении S/P: 0 — нет, 1 — да.
- K16.1 — тип сигнала режима позиционирования: 0 — НЗ, 1 — НО.
- K17.1 — режим шпинделя после включения: 0 — скорость, 1 — позиционирование.
- K17.3 — переход в позиционирование по M14: 0 — сначала ориентация, 1 — без ориентации.
- K61.0 — назначение оси C: 0 — сервошпиндель, 1 — ось подачи.
Остальное — в полном руководстве, раздел «Техническая документация». Токарные модели: TC25, TC36, TC46.

SZGH
TC25
Компактный токарный автомат продольного точения, пруток до Ø25 мм.
от 1 269 995 ₽

SZGH
TC36
Компактный токарный автомат с подачей заготовки до Ø35 мм через пруток. Опционально можно поставить гидравлический патрон для обработки более крупных заготовок.
от 1 390 000 ₽

SZGH
TC46
Старший в линейке токарных автоматов с наклонной станиной: пруток до Ø45 мм, опция приводной Y-головы.
от 1 715 000 ₽
Частые вопросы
Как выбрать способ управления оборотами шпинделя в SZGH 880T?+–
Параметром 0105: 0 — переключателями (ступени), 1 — аналоговое задание 0-10 В, 2 — импульсное.
Где задаётся число меток энкодера шпинделя?+–
В параметре 0110 (в примере руководства — 1024 имп/об). Передаточное отношение энкодер-шпиндель задают параметры 0113 и 0114.
Как включить ось Cs на ЧПУ SZGH 880T?+–
Битом K15.7 (0 — выкл., 1 — вкл.). Режим шпинделя после включения задаёт K17.1, назначение оси C — K61.0.
Что делать, если шпиндель не успевает набрать обороты перед резьбой?+–
В руководстве за это отвечает параметр 0235 — время стабилизации оборотов перед нарезанием резьбы, мс.